Artykuł sponsorowany
Jak powstają sprężone płyty stropowe i co naprawdę decyduje o ich parametrach
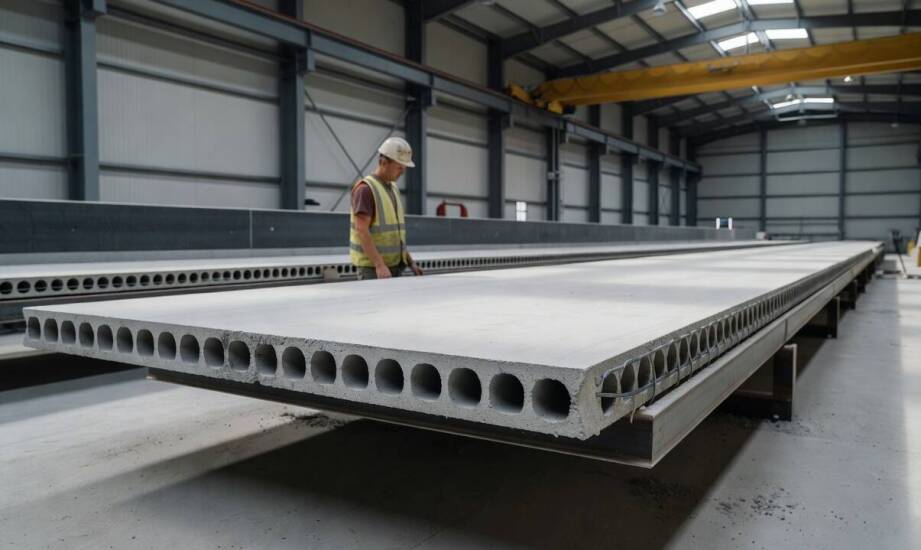
Wytwarzanie płyt stropowych sprężonych wymaga zaawansowanego zaplecza technologicznego i rozpoczyna się od przygotowania długich torów naciągowych. Układa się na nich stalowe cięgna, które ulegają precyzyjnemu naciągowi za pomocą siłowników hydraulicznych. Wypełnienie formy specjalnie zaprojektowaną mieszanką betonową stanowi dopiero początek właściwego cyklu. Następnie zachodzi proces dojrzewania materiału, stopniowe zwalnianie naprężeń strun i dzielenie ciągłej wstęgi na docelowe odcinki projektowe. Skrupulatna weryfikacja wymiarów na koniec produkcji decyduje o dopuszczeniu gotowego elementu do wbudowania na placu budowy.
Przeczytaj również: Jakie materiały najlepiej nadają się do malowania proszkowego w branży ogrodzeniowej?
Jak naciąg cięgien i stabilność formy wpływają na powtarzalność parametrów?
Wprowadzenie do betonu odpowiednich naprężeń ściskających następuje jeszcze przed nałożeniem obciążeń użytkowych gotowego stropu. Naciąg cięgien do dużej części ich wytrzymałości charakterystycznej wymaga użycia mechanizmów, które utrzymują zadaną siłę na całej długości linii produkcyjnej. Metalowe szalunki zapobiegają odkształceniom w trakcie intensywnego wibrowania i mechanicznego zagęszczania mieszanki. Zastosowanie sztywnych form gwarantuje identyczną geometrię kanałów oraz równomierny rozkład strun nośnych w każdej partii materiału. Wynikowe odchylenia wymiarowe mieszczą się w rygorystycznych, milimetrowych tolerancjach, co znacznie ułatwia późniejsze prace montażowe na kondygnacji.
Przeczytaj również: Drzwi zewnętrzne z ościeżnicą regulowaną: czy warto zdecydować się na to rozwiązanie?
Skład surowcowy opiera się na wyselekcjonowanym cemencie i odpowiednich frakcjach kruszywa, tworząc beton o bardzo wysokiej klasie wytrzymałości. Przyspieszone dojrzewanie z wykorzystaniem pary wodnej lub ciepła promieniowanego umożliwia uzyskanie odpowiednich parametrów wczesnych już po kilkunastu godzinach. Wybór momentu rozformowania elementu wymaga ogromnej precyzji technologicznej ze strony zakładu. Zbyt wczesne odcięcie naciągu grozi utratą siły sprężającej, natomiast znaczne opóźnienie tego etapu generuje nadmierne naprężenia w stwardniałym betonie. Prawidłowe zagęszczenie surowca formierką ślizgową zapewnia gładkość dolnej powierzchni płyty, podczas gdy jej góra zachowuje optymalną szorstkość i płaskość pod warstwy posadzkowe.
Przeczytaj również: Dlaczego kontrola przewodów kominowych jest niezbędna w obiektach użyteczności publicznej we Wrocławiu?
Które etapy produkcji pozwalają na dopasowanie płyt do projektu?
Osiągnięcie założonej twardości betonu pozwala na przecięcie wielometrowej wstęgi za pomocą specjalistycznych pił diamentowych. Wykonywanie cięć pod określonym kątem lub wzdłuż osi kanałów daje możliwość formowania elementów zwężonych i skośnych, niezbędnych przy nietypowych rzutach budynków. Technologiczne otwory pod piony instalacyjne, szachty wentylacyjne czy przebicia schodowe wyznacza się i wycina jeszcze w zakładzie prefabrykacji. Zlokalizowanie takich przepustów bezpośrednio w świetle pustek zapobiega przypadkowemu uszkodzeniu nośnych strun stalowych. Doświadczony producent płyt stropowych sprężonych analizuje dokumentację wykonawczą i optymalizuje układ elementów, dopasowując je do wytycznych konkretnej konstrukcji architektonicznej.
Produkcja w wyspecjalizowanych halach eliminuje negatywny wpływ zmiennych warunków atmosferycznych na proces wiązania cementu. Przedsiębiorstwa dysponujące zaawansowanym zapleczem łączą często prefabrykację z rozwiązaniami gospodarki obiegu zamkniętego. Zakład produkcyjny Posbet wpisuje się w ten model branżowy, integrując wytwarzanie elementów konstrukcyjnych z przetwarzaniem kruszyw pochodzących z recyklingu gruzu. Stały monitoring jakości, obejmujący bieżącą ocenę wilgotności składników mieszanki oraz weryfikację gotowych prefabrykatów, pozwala na utrzymanie certyfikowanych standardów. Eliminacja odchyleń nośności ogranicza ryzyko dostarczenia inwestorowi partii o odmiennej charakterystyce zachowania pod obciążeniem.
Końcowy odbiorca materiałów konstrukcyjnych zyskuje znacznie więcej niż tylko fizyczny element stropu o odpowiedniej nośności. Znormalizowanie cyklu produkcyjnego ułatwia harmonogramowanie prac, ponieważ prefabrykaty docierają na inwestycję w ściśle określonym czasie i formacie. Wcześniejsze przygotowanie niezbędnych otworów i cięć docelowych minimalizuje konieczność wykonywania trudnych obróbek na wysokości. Wykorzystanie sprawdzonych technologii sprężania i kontrolowanego dojrzewania przekłada się bezpośrednio na przewidywalność zachowania konstrukcji w trakcie wieloletniej eksploatacji całego obiektu.
Kategorie artykułów
Polecane artykuły

Dokumentacja przeglądów urządzeń w gabinecie stomatologicznym — co musi być gotowe przed kontrolą

Jak klockarka porządkuje rozkrój drewna na elementy paletowe w tartaku

Kluczowe aspekty konserwacji wtryskiwacza dla długowieczności
