Artykuł sponsorowany
Jak indywidualny projekt maszyny do tampodruku skraca uruchomienie nowego detalu
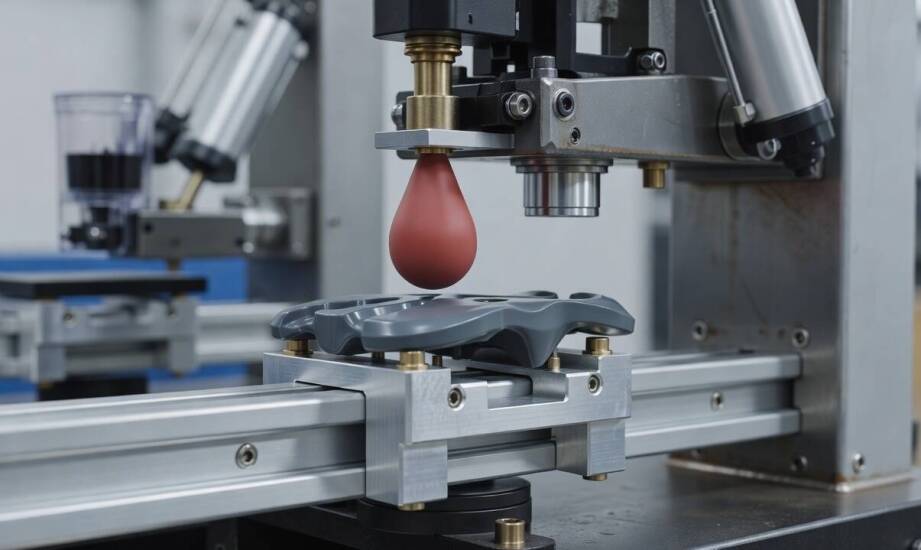
Przejście od próbnego nadruku na nowym detalu do stabilnej produkcji seryjnej zależy przede wszystkim od precyzyjnego dopasowania urządzenia do geometrii i właściwości przedmiotu. Standardowa konfiguracja często wymaga wielu korekt i regulacji podczas zmiany asortymentu. Indywidualny projekt maszyny uwzględnia specyfikę przedmiotu już na etapie konstrukcji przyrządów mocujących oraz doboru kluczowych parametrów pracy. Pozwala to na płynne uruchomienie linii bez konieczności modyfikowania bazowych ustawień mechanicznych przy każdej nowej partii towaru. Dopasowanie obejmuje nie tylko samą głowicę drukującą, ale cały system transportu wypraski pod stempel.
Które cechy detalu wymuszają indywidualny projekt maszyny?
Geometria powierzchni, sposób chwytu oraz tolerancje wymiarowe najczęściej decydują o konieczności zbudowania urządzenia pod konkretny element. Powierzchnie zakrzywione, mocno wypukłe lub wklęsłe wymagają tamponu o ściśle określonej twardości i kształcie, który równomiernie przylega do materiału bez deformowania obrazu. Elastyczność silikonu pozwala na nanoszenie grafik nawet na bardzo nieregularnych płaszczyznach, pod warunkiem prawidłowego wyliczenia kąta docisku. Tolerancje geometryczne samej wypraski z tworzywa sztucznego wpływają z kolei na konstrukcję przyrządu mocującego. Nawet minimalne odchylenia od nominalnego kształtu powodują mikroprzesunięcia podczas uderzenia stempla. Strefa nadruku o ograniczonych wymiarach dodatkowo komplikuje dobór wielkości matrycy oraz dokładnej trajektorii ruchu ramienia.
W produkcji wieloasortymentowej kluczowe staje się utrzymanie tempa przezbrojeń między różnymi indeksami produktowymi. Indywidualnie projektowane przyrządy pozycjonujące umożliwiają wymianę elementów na blacie roboczym bez przeprowadzania długotrwałych kalibracji mechanicznych. Obniża to ryzyko powstawania braków wynikających z niedokładnej paseracji przy nakładaniu kolejnych kolorów. Gdy tolerancje kształtu detalu są wyjątkowo restrykcyjne, zastosowanie dedykowanego gniazda mocującego zapewnia powtarzalność rzędu dziesiątych części milimetra. Przenoszenie precyzyjnych wzorów, gdzie minimalna grubość linii wynosi zaledwie około 0,2 milimetra, wymaga całkowitego wyeliminowania drgań przedmiotu.
Jak pozycjonowanie i integracja z linią stabilizują proces?
Pozycjonowanie wypraski bezpośrednio decyduje o ostatecznej paseracji, liczbie odrzutów i płynności osiągnięcia nominalnej wydajności produkcyjnej. Precyzyjne gniazdo całkowicie eliminuje przesunięcia między kolejnymi cyklami, co jest niezwykle ważne w przypadku elementów cylindrycznych lub o bardzo złożonym profilu. Doskonałym przykładem jest nadruk symboli na wypukłych przyciskach desek rozdzielczych w branży automotive lub znakowanie zaokrąglonych pokręteł do paneli sterowania sprzętem AGD. Trudno dostępne miejsce aplikacji wymusza zbudowanie specjalnego uchwytu pneumatycznego, który stabilizuje detal w momencie transferu farby, zapobiegając jego rotacji. W rozbudowanej linii produkcyjnej integracja urządzenia z automatycznym podajnikiem wibracyjnym lub robotem sześcioosiowym wymaga dodatkowo pełnej synchronizacji sygnałów sterujących.
Każdy projekt realizowany pod specyficzne wymagania techniczne zakłada uwzględnienie docelowej automatyzacji całego zakładu. Doświadczony producent maszyn do tampodruku analizuje wcześniej wymienione zmienne, dobierając odpowiednie serwonapędy oraz moduły sterowania. Opanowanie nowej technologii bywa wyzwaniem dla zespołu operatorów. Odpowiednie wsparcie serwisowe oraz szkolenia załogi ułatwiają dobór optymalnych parametrów procesu, takich jak właściwa lepkość farby, siła docisku stempla i czas kontaktu z powierzchnią. Firma KELLER Poligrafia dla przemysłu dostarcza maszyny z przyrządami dostosowanymi do skomplikowanych detali z branż automotive, AGD i farmaceutycznej, opierając konstrukcje na pracach własnego działu R&D.
Oprócz samej mechaniki maszyny, fundamentalną rolę w utrzymaniu stabilności odgrywają właściwe materiały eksploatacyjne. Tampony silikonowe muszą charakteryzować się powtarzalną geometrią, aby prawidłowo przenosić pigment na struktury o zmiennej krzywiźnie bez zniekształceń. Stalowe lub polimerowe matryce wymagają precyzyjnego wytrawienia, odpowiadającego wymiarom strefy znakowania. Stosowane farby i dedykowane rozcieńczalniki zachowują stabilną lepkość, co pomaga utrzymać ostre krawędzie grafiki nawet podczas wielogodzinnej pracy na różnych podłożach.
Kiedy standardowe wyposażenie wymaga zastąpienia?
Weryfikacja możliwości posiadanego parku maszynowego często następuje w momencie wprowadzenia nowego, nietypowego zlecenia. Główne sygnały pokazujące wyczerpanie potencjału standardowych konfiguracji to rosnący odsetek braków, przedłużająca się optymalizacja jakości oraz niestabilna paseracja wielokolorowa w kolejnych partiach materiału. Uniwersalne blaty robocze nie radzą sobie ze stabilizacją elementów o obłych krawędziach lub asymetrycznym środku ciężkości. Gdy kolejne próby doboru twardości tamponu i modyfikacji właściwości chemicznych farby nie przynoszą satysfakcjonującego rezultatu, proces technologiczny wymaga modyfikacji od podstaw.
W produkcji liczącej dziesiątki tysięcy sztuk priorytetem zawsze pozostaje stabilność ustawień i zminimalizowanie przestojów technicznych maszyn. Przy dużej rotacji asortymentu i mniejszych wolumenach na pierwszy plan wysuwa się z kolei elastyczność i możliwość błyskawicznego przezbrojenia uchwytów trzymających. Oparcie procesu o system zaprojektowany ściśle pod geometrię wytwarzanego detalu pozwala uniknąć wielu kompromisów jakościowych i ułatwia wdrożenie standardów ujednoliconej automatyzacji.
Kategorie artykułów
Polecane artykuły

Dokumentacja przeglądów urządzeń w gabinecie stomatologicznym — co musi być gotowe przed kontrolą

Jak klockarka porządkuje rozkrój drewna na elementy paletowe w tartaku

Kluczowe aspekty konserwacji wtryskiwacza dla długowieczności
