Artykuł sponsorowany
Dlaczego rowek i złączki decydują o tempie przebudowy konstrukcji Lean
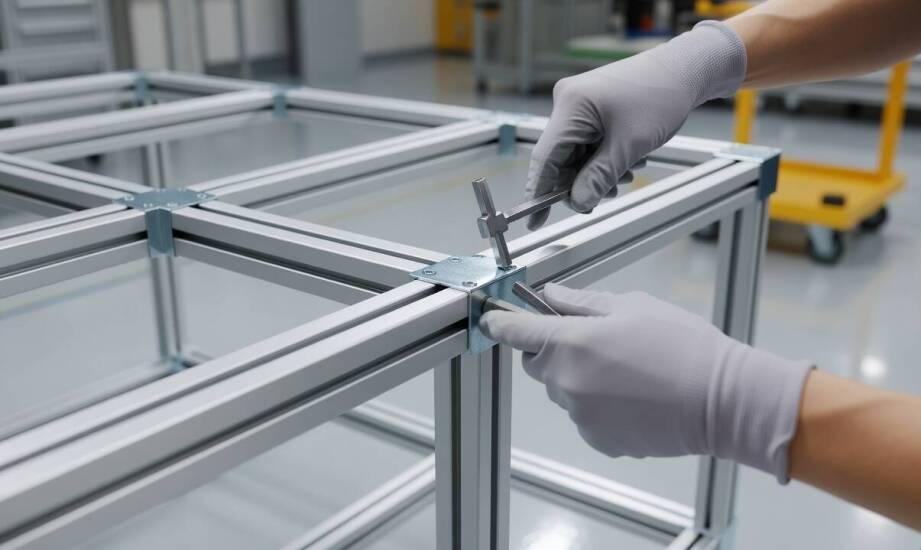
W nowoczesnej hali produkcyjnej zmiany układu linii montażowej lub ścieżek dostaw materiałów często wymagają szybkiej przebudowy stanowiska roboczego, regału przepływowego czy prowadnicy rolkowej. Tradycyjne konstrukcje spawane z profili stalowych zazwyczaj utrudniają bieżące modyfikacje układu, wymuszając długie przestoje technologiczne, cięcie materiału i ponowne malowanie. Z kolei odpowiednio dobrany profil aluminiowy z rowkiem wpustowym znacznie przyspiesza proces rekonfiguracji przestrzeni. Rzeczywisty czas potrzebny na całkowitą zmianę architektury zależy od skali przedsięwzięcia oraz liczby zaplanowanych operacji, jednak zastosowanie rozwiązań modułowych eliminuje konieczność obróbki cieplnej i pozwala na demontaż elementów przy użyciu standardowych narzędzi ręcznych. W środowisku, gdzie optymalizacja przepływów wyznacza rytm pracy, elastyczność infrastruktury nośnej staje się warunkiem utrzymania ciągłości procesów.
Szerokość rowka a kompatybilność złączek w układach modułowych
Parametry techniczne, jakimi wyróżnia się ustandaryzowany system profili aluminiowych, definiują granice modyfikacji infrastruktury produkcyjnej. Szerokość rowka decyduje o doborze nakrętek wpustowych i złączek kątowych, co bezpośrednio rzutuje na stabilność mechaniczną całego układu. W najpopularniejszych seriach 30 mm najczęściej stosuje się wpust o szerokości 8 mm, do którego pasują standardowe śruby młoteczkowe w rozmiarze M6. W przypadku grubszych przekrojów, zdolnych do przenoszenia większych obciążeń, sytuacja staje się bardziej zróżnicowana. Profil o boku 40 mm występuje nierzadko z rowkiem 8 mm, podczas gdy seria 45 mm stanowi odrębną rodzinę elementów, bazującą niemal wyłącznie na rowku 10 mm współpracującym z masywniejszymi złączami M8.
Zależnie od specyfiki typoszeregu i konkretnego producenta, precyzyjna geometria wewnętrzna wpustu – w tym kształt warg chwytających oraz promienie naroży – ogranicza lub rozszerza katalog dostępnych akcesoriów. Należą do nich ciężkie wsporniki krzyżowe, uchwyty do rur w regałach przepływowych czy dedykowane płyty montażowe pod elektronikę. Dopasowanie osprzętu do jednej rodziny profili umożliwia późniejszą rozbudowę konstrukcji bez wymiany jej kluczowych segmentów. Niezwykle istotne pozostają także różnice pomiędzy typami budowy profili, które zmuszają projektantów do zachowania ścisłej spójności asortymentu. Krzyżowanie różnych standardów w ramach jednego stelaża wymusza stosowanie dodatkowych adapterów dystansowych lub prowadzi do powstawania szkodliwych luzów.
Wpływ metody łączenia na sztywność ramy i tempo przezbrojeń
Fizyczne zespolenie ze sobą dwóch aluminiowych elementów nośnych wymaga jasnego określenia priorytetów projektowych. Rodzaj zastosowanej złączki wpływa bezpośrednio na sztywność konstrukcji oraz jej podatność na luzowanie pod wpływem wibracji. Zewnętrzne kątowniki odlewane oraz duże wzmocnienia trójkątne skutecznie zwiększają odporność na zmienne siły dynamiczne, co doskonale sprawdza się podczas budowy baz pod maszyny obróbcze. Z kolei ukryte złączki szybkie, wpuszczane bezpośrednio w rdzeń profilu, pozwalają na błyskawiczny montaż oraz demontaż osprzętu przy wykonaniu zaledwie kilku obrotów kluczem imbusowym.
Precyzyjne pasowanie wpustu do nakrętki minimalizuje niepożądane przesunięcia kątowe, co zyskuje szczególne znaczenie przy wysoce zautomatyzowanych aplikacjach. Dokładność wymiarowa profili staje się krytyczna podczas integracji ram z autonomicznymi wózkami transportowymi i układami kompletacji, gdzie maszyny wymagają niezmiennego pozycjonowania punktów styku. Praktyka wdrożeniowa, którą na krajowym rynku rozwija spółka Lean Technology Poland Leonik - Bogucka i Wspólnicy, udowadnia, że dobór właściwych parametrów rowka ułatwia zachowanie rygorystycznych standardów pracy urządzeń. Nawet marginalna odchyłka na łączeniu kilkumetrowej prowadnicy wózka potrafi zaburzyć odczyty laserowych czujników optycznych lub doprowadzić do zacinania się standardowych pojemników w pochylonych regałach grawitacyjnych. W przestrzeniach objętych surowym rygorem metodologii 5S idealne spasowanie elementów redukuje powstawanie szczelin gromadzących zanieczyszczenia poprodukcyjne.
O ostatecznym wyborze technologii budowy stanowisk roboczych czy bezzałogowych platform transportowych nie powinna decydować wyłącznie początkowa cena zakupu materiału. Z perspektywy utrzymania ruchu kluczowa okazuje się przewidywana częstotliwość zmian układu linii, bezproblemowa kompatybilność szerokiego spektrum osprzętu łączącego oraz obniżony koszt robocizny podczas planowanych przebudów. Sama niska masa elementu aluminiowego ma w istocie znaczenie drugorzędne w zestawieniu z możliwością płynnej i w pełni powtarzalnej rekonfiguracji całej infrastruktury. Skonstruowanie wydajnego środowiska przepływu materiałów wymaga od inżynierów oparcia się na szkielecie technologicznym, który bez nakładów na obróbkę skrawaniem dopasuje się do ewoluujących formatów wytwarzania.
Kategorie artykułów
Polecane artykuły

Dokumentacja przeglądów urządzeń w gabinecie stomatologicznym — co musi być gotowe przed kontrolą

Jak klockarka porządkuje rozkrój drewna na elementy paletowe w tartaku

Kluczowe aspekty konserwacji wtryskiwacza dla długowieczności
